
metalworkingmag.pl
22
'26
Written on Modified on
Trawienie chemiczne łączy prototypowanie z seryjną produkcją metali
Precision Micro wyjaśnia, jak trawienie fotochemiczne wykorzystuje jedno tanie narzędzie od pierwszych próbek po produkcję wielkoseryjną, ograniczając ponowną walidację i koszty oprzyrządowania.
www.precisionmicro.com
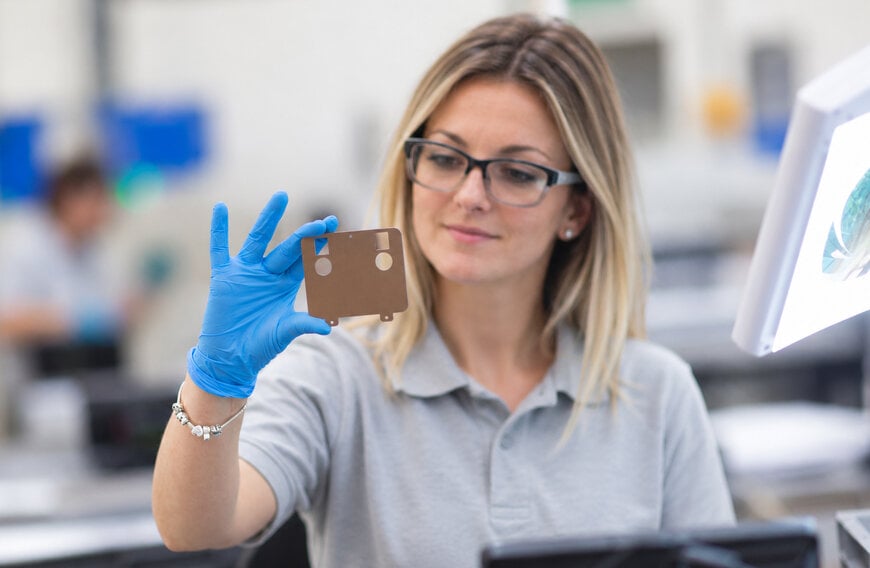
Przejście od zatwierdzonego prototypu do produkcji seryjnej to powracające wąskie gardło dla producentów precyzyjnych komponentów metalowych do zastosowań w elektronice, półprzewodnikach i motoryzacji. Precision Micro, brytyjski specjalista w dziedzinie trawienia chemicznego, wyjaśnia, w jaki sposób trawienie fotochemiczne pozwala zachować to samo oprzyrządowanie i ten sam proces od pierwszych próbek aż po produkcję wielkoseryjną.
Dlaczego przejście od prototypu do produkcji jest kosztowne
Według raportu Protolabs Innovation in Manufacturing 2026 aż 97 procent firm zgłasza opóźnienia lub niepowodzenia przy wprowadzaniu produktów na rynek, a skalowanie do produkcji wskazywane jest jako największe wyzwanie dla twórców produktów. Produkty elektroniczne i półprzewodnikowe mają często krótkie cykle rozwojowe, dlatego każda zmiana oprzyrządowania i ponowna walidacja między prototypem a produkcją seryjną bezpośrednio wpływa na czas wprowadzenia na rynek.
W tłoczeniu prototypy wytwarza się często przy użyciu miękkiego oprzyrządowania ze stali, która jest łatwiejsza i tańsza w obróbce. Takie narzędzia wytrzymują zwykle od 10 do 10 000 cykli, w porównaniu z około milionem cykli w przypadku hartowanego oprzyrządowania produkcyjnego. Po zatwierdzeniu projektu trzeba wykonać hartowane narzędzia i ponownie zwalidować komponent z nowym narzędziem i procesem. Ponieważ oprzyrządowanie produkcyjne może kosztować kwoty pięcio- lub sześciocyfrowe, etap ten staje się istotną przeszkodą na drodze do produkcji seryjnej.
Problem zyskuje na znaczeniu wraz ze wzrostem inwestycji w rozwój produktów. Badanie inwestycyjne Europejskiego Banku Inwestycyjnego z 2025 roku wykazało, że innowacjami zajmuje się 32 procent firm w UE wobec 53 procent w USA, natomiast badanie Make UK i PwC Executive Survey 2026 wskazuje, że 68 procent brytyjskich producentów zwiększa inwestycje w rozwój nowych produktów.
Jak trawienie fotochemiczne skaluje się wraz z wielkością produkcji
Trawienie chemiczne usuwa metal selektywnie przez maskę zdefiniowaną fotograficznie, a nie poprzez obróbkę mechaniczną. Według Precision Micro oprzyrządowanie rozwojowe kosztuje około 100 funtów, a to samo oprzyrządowanie i proces pozwalają wyprodukować zarówno 100 próbek, jak i 100 000 komponentów. Produkcję można więc zwiększać bez automatycznej konieczności wykonania nowego oprzyrządowania, choć nadal potrzebne są testy i walidacja potwierdzające, że komponenty spełniają wymagane specyfikacje.
Niskie koszty oprzyrządowania sprawiają również, że iteracje projektowe są bardziej ekonomiczne. Na przykład siatka filtracyjna może zawierać sześć wariantów średnicy i rozstawu otworów na jednym arkuszu przy użyciu jednego narzędzia, o ile pozwala na to projekt, a próbki są dostarczane w ciągu siedmiu dni.
Grubość materiału, jego właściwości i złożoność projektu
Trawienie chemiczne stosuje się zazwyczaj do metali o grubości do około 1,5 mm, choć możliwa jest obróbka materiałów o grubości do 2,5 mm. W tym zakresie inżynierowie mogą testować różne grubości materiału bez modyfikacji oprzyrządowania, których może wymagać tłoczenie, gdzie zmiana grubości wpływa na luzy i promienie, a jej koszt może sięgać tysięcy funtów i zająć tygodnie.
Proces obsługuje zarówno metale miękkie, jak i twarde, w tym specjalistyczne stale nierdzewne stosowane na sprężyny. Ponieważ nie wywiera sił mechanicznych typowych dla tłoczenia ani nie tworzy stref wpływu ciepła charakterystycznych dla cięcia laserowego, zachowuje właściwości materiału i eliminuje zadziory powstające przy tłoczeniu. Czyszczenie jest również częścią procesu.
Trawienie pozwala jednocześnie wykonać wiele otworów i skomplikowanych kanałów, co sprawdza się w częściach od kanałów przepływowych w płytach chłodzących dla półprzewodników po motoryzacyjne maskownice głośników.
Komponenty trawione w motoryzacji i produkcji krytycznej dla bezpieczeństwa
W zastosowaniach motoryzacyjnych Precision Micro opracowało trawione sprężyny, które stały się standardowym elementem pomp paliwa, układów hamulcowych ABS i katalizatorów. W układach bezpośredniego wtrysku benzyny (GDI) komponenty trawione stosuje się w wielkoseryjnych zastosowaniach krytycznych dla bezpieczeństwa, w których kluczowa jest powtarzalność produkcji, a 100-procentowej kontroli poddaje się ponad 1 000 000 komponentów miesięcznie.
Jak podkreśla Ben Kitson, szef działu rozwoju biznesu w Precision Micro, uwzględnienie wielkości produkcji, wymagań materiałowych i specyfikacji użytkowych na wczesnym etapie pomaga uniknąć kosztownych zmian w przyszłości, a współpraca z dostawcą przygotowanym zarówno do prac rozwojowych, jak i produkcji wielkoseryjnej zapewnia ciągłość w miarę zmieniających się wymagań.
Dodatkowy kontekst
W tej sekcji przedstawiono specyfikacje techniczne i porównanie z konkurencyjnymi technologiami, których nie zawierała pierwotna informacja o produkcie.
Trawienie fotochemiczne, znane również jako obróbka fotochemiczna, polega na przeniesieniu geometrii części z fotonarzędzia na metal pokryty fotorezystem wrażliwym na promieniowanie UV. Po naświetleniu i wywołaniu podgrzany środek trawiący, zwykle chlorek żelaza(III), rozpuszcza niezabezpieczony metal z obu stron. Opublikowane przez Precision Micro wytyczne projektowe określają minimalną standardową tolerancję ±0,025 mm dla grubości od 0,01 do 0,25 mm, zwykle ±10 procent grubości materiału do 2,5 mm oraz standardowy minimalny rozmiar elementu 0,1 mm.
Dla porównania cięcie laserowe jest jednopunktowym procesem termicznym, któremu te same wytyczne przypisują tolerancje rzędu ±5 procent grubości i typowy minimalny rozmiar elementu 0,2 mm, przy czym koszty rosną w przypadku części z wieloma otworami. Tłoczenie zapewnia niskie koszty jednostkowe przy dużych wolumenach, ale wymaga matryc kosztujących tysiące funtów i czasu realizacji od sześciu do ośmiu tygodni, natomiast elektrodrążenie drutowe ogranicza się do metali przewodzących i wiąże się z wysokimi kosztami sprzętu. Wybór procesu zależy zatem od geometrii części, grubości, wielkości produkcji i wymagań dotyczących jakości krawędzi.
Zredagowane przez Sucithrę Mani, redaktorkę Induportals – zaadaptowane przez AI.
www.precisionmicro.com
