
metalworkingmag.pl
20
'26
Written on Modified on
Nowa maszyna CMM ZEISS DuraMax 8/5/5 do kontroli w produkcji
ZEISS DuraMax 8/5/5 oferuje zakres pomiarowy 800 × 500 × 500 mm, udźwig 160 kg oraz automatyzację paletową bezpośrednio na linii produkcyjnej.
www.zeiss.com
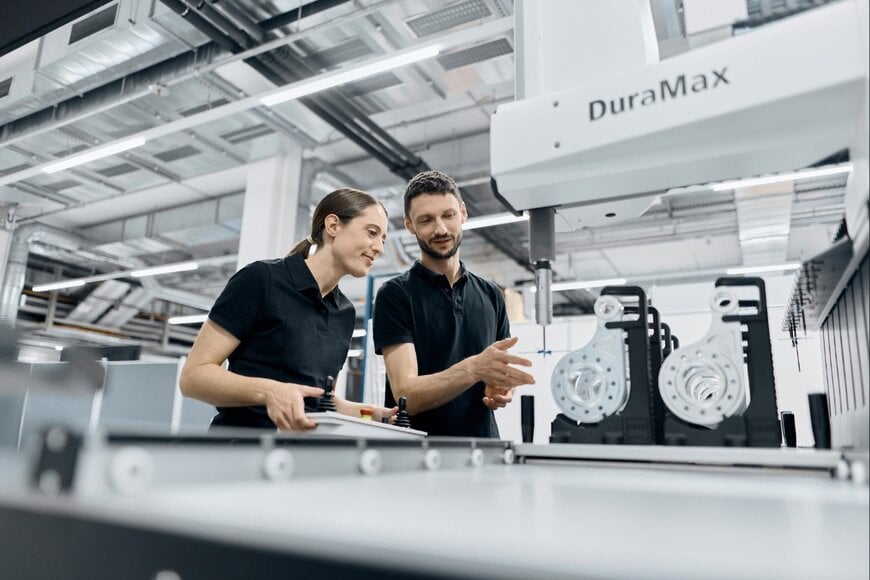
Nowoczesna produkcja precyzyjna w sektorach obróbki CNC, produkcji wyrobów medycznych, elektroniki oraz przemyśle lotniczym i kosmicznym w coraz większym stopniu przenosi wymiarową kontrolę jakości ze scentralizowanych, klimatyzowanych laboratoriów pomiarowych bezpośrednio na aktywne hale produkcyjne. Tradycyjne laboratoryjne współrzędnościowe maszyny pomiarowe (CMM) wymagają zasilania sprężonym powietrzem, ścisłej izolacji termicznej oraz ręcznego przenoszenia partii detali, co tworzy wąskie gardła w kontroli i opóźnia przekazywanie informacji zwrotnych w celu korekty parametrów obróbki. Z kolei kompaktowe warsztatowe maszyny CMM często nie oferują odpowiednich przesuwów osi i nośności stołu, niezbędnych do pomiaru większych obudów konstrukcyjnych, głębokich otworów czy wysokowydajnych przyrządów mocujących wiele detali w jednym cyklu bez nadzoru operatora. Pokonanie tych ograniczeń w kontroli jakości bezpośrednio na linii wymaga zastosowania kompensowanych termicznie, bezpneumatycznych architektur pomiarowych, łączących powiększony zakres osi X z wielostronnym dostępem do załadunku zrobotyzowanego.
Powiększony zakres pomiarowy i wieloosiowe skanowanie stykowe
Aby umożliwić obsługę większych detali oraz bardziej zagęszczonych układów partii bezpośrednio w środowisku produkcyjnym, firma ZEISS Industrial Quality Solutions rozszerzyła rodzinę produktów DuraMax o model ZEISS DuraMax 8/5/5. Dzięki objętości pomiarowej 800 × 500 × 500 mm system wydłuża przesuw w osi X o 300 mm w porównaniu z dotychczasowym modelem ZEISS DuraMax 5/5/5, obsługując jednocześnie detale o masie do 160 kg.
Powiększona przestrzeń robocza zapewnia miejsce na zamontowane na stałe magazynki wymiany trzpieni, liczne przyrządy mocujące oraz kule wzorcowe, co ogranicza konieczność ręcznej ingerencji podczas zautomatyzowanych serii pomiarowych wielu części. Lepszy dostęp boczny ułatwia kontrolę złożonych konturów zewnętrznych i głębokich otworów, natomiast mocowanie o dużej gęstości pozwala producentom na jednoczesny załadunek większych partii małych komponentów w celu maksymalizacji wykorzystania maszyny.
Wyposażona w głowicę skanującą ZEISS VAST XXT maszyna CMM łączy punktowe próbkowanie stykowe z ciągłym skanowaniem o dużej gęstości punktów, umożliwiając ocenę tolerancji wymiarowych, kształtu i położenia, a także powierzchni swobodnych. Opcjonalny stół obrotowy rozszerza kinematykę pomiarową do czterech osi, pozwalając na pełną obwodową kontrolę części cylindrycznych lub wielościennych bez konieczności stosowania skomplikowanych konfiguracji trzpieni czy częstej wymiany głowic.
Odporność termiczna i skalowalna automatyzacja produkcji
Zaprojektowana specjalnie z myślą o trudnych warunkach panujących na hali produkcyjnej maszyna ZEISS DuraMax 8/5/5 integruje osłonięte prowadnice, liniały ze szkła ceramicznego o niskiej rozszerzalności cieplnej oraz standardowe pasywne tłumienie drgań, utrzymując stabilność pomiarów w temperaturze otoczenia od 18 °C do 30 °C. Ponieważ system działa całkowicie bez sprężonego powietrza, producenci mogą instalować go bezpośrednio obok obrabiarek bez konieczności budowania dedykowanych kabin metrologicznych.
Dostępność z trzech stron oraz od góry wspiera zarówno ergonomiczny załadunek ręczny, jak i zautomatyzowaną obsługę przez roboty za pośrednictwem interfejsu ZEISS Automation Interface. W celu skalowania przepustowości firma ZEISS oferuje ręczne i zautomatyzowane systemy paletowe typu duplex:
Ręczna obsługa duplex: Umożliwia operatorom zamocowanie i przygotowanie kolejnej partii detali na zewnętrznej palecie, podczas gdy aktywny pomiar odbywa się na drugiej palecie wewnątrz przestrzeni pomiarowej.
Zautomatyzowana obsługa duplex: Realizuje automatyczną wymianę palet w celu utrzymania długich, bezobsługowych zmian roboczych przy minimalnej ingerencji operatora.
Procedury kontrolne są programowane i wykonywane za pomocą oprogramowania metrologicznego ZEISS CALYPSO, które generuje plany pomiarowe oparte na charakterystykach i dostosowuje zadania pomiarowe do zróżnicowanych geometrii komponentów. Połączenie skanowania o dużej gęstości z natychmiastową informacją zwrotną na hali produkcyjnej pozwala producentom z branży medycznej, lotniczej, elektronicznej oraz obróbki ogólnej na wczesne wykrywanie dryftu procesowego oraz ograniczenie braków i poprawek.
Dodatkowy kontekst
Niniejsza sekcja zawiera specyfikacje techniczne oraz analizę porównawczą na tle konkurencji, które nie zostały ujęte w oryginalnym komunikacie produktowym.
W warsztatowej metrologii współrzędnościowej regulowanej normami ISO 10360-2 (dla błędu pomiaru długości) oraz ISO 10360-4 (dla błędu próbkowania podczas skanowania), dryft termiczny jest głównym źródłem wolumetrycznej niepewności pomiaru poza klimatyzowanymi laboratoriami. Standardowe laboratoryjne maszyny CMM o konstrukcji portalowej wykorzystują prowadnice granitowe i łożyska powietrzne, które wymagają czystego, suchego sprężonego powietrza o ciśnieniu od 4 do 6 barów oraz rygorystycznej stabilności temperatury na poziomie około 20 °C ± 1 °C, ponieważ elementy konstrukcyjne z aluminium lub stali rozszerzają się w tempie około 11 do 23 mikrometrów na metr na stopień Celsjusza. Systemy warsztatowe pokonują te ograniczenia, łącząc prowadnice liniowe na łożyskach kulkowych z liniałami ze szkła ceramicznego o zerowej rozszerzalności cieplnej (takimi jak Schott Zerodur, wykazującymi współczynnik rozszerzalności cieplnej bliski 0 ± 0,02 × 10⁻⁶ K⁻¹) oraz aktywnymi wieloczujnikowymi algorytmami kompensacji termicznej, które modelują rozszerzalność detalu i ramy maszyny w zakresie temperatur roboczych od 18 °C do 30 °C.
Na rynku warsztatowych maszyn CMM o konstrukcji portalowej i wysięgnikowej model ZEISS DuraMax 8/5/5 konkuruje bezpośrednio z dedykowanymi produkcyjnymi maszynami współrzędnościowymi, takimi jak Hexagon TIGO SF (oferująca zakres 500 × 580 × 500 mm i aktywną strukturalną kompensację temperatury do 30 °C lub 40 °C), MiSTAR 555 firmy Mitutoyo (zakres pomiarowy 570 × 500 × 500 mm pracujący w temperaturze od 10 °C do 40 °C bez sprężonego powietrza) oraz serie warsztatowych maszyn CMM SF 55 i SF 87 firmy Wenzel. Podczas gdy wiele kompaktowych jednostek warsztatowych ogranicza przesuw w osi X do około 500–570 mm i wymaga zewnętrznych instalacji pneumatycznych lub kompaktowych osuszaczy powietrza, wydłużenie osi X w maszynie DuraMax do 800 mm przy nośności stołu 160 kg i bezpneumatycznych napędach liniowych pozwala producentom na kontrolę dłuższych obudów układów napędowych w motoryzacji, lotniczych wsporników konstrukcyjnych oraz wielopaletowych przyrządów seryjnych bez konieczności przechodzenia na większe, zabudowane maszyny CMM typu gantry.
Redakcja: Romila DSilva, redaktor Induportals, przy wsparciu AI.
www.zeiss.com
